尾气情况:
所产生环节中所产生的气体含甲醇、脂肪细胞酸甲酯及甘油,渗透压变化大(50~2000mg/m³),且具备着易然易爆基本特性。
加工处工院艺:
冷凝器回笼
:先下降至5℃收购甲醇和环节挥发性的油脂。
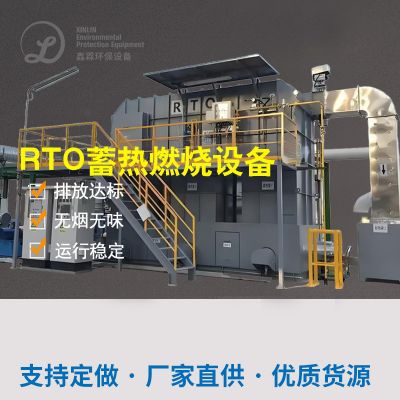
RTO蓄热引燃
:对低含量值废水实现高热空气氧化,油烟净化高效率达99%。
余热采用
:焚烧含糖量使用于制造,下降耗电。
解决作用:
VOCs除掉率>98%
年的回收利用甲醇超200吨,划算成效更为明显
来设计隔爆来设计完全符合ATEX规定
四、制造行业现阶段与防止计划书归纳
现阶段,脂类废水补救该行业正对着
高化、市场化、自动化化
放向发展趋势。采取不一样行业内需求分析,解决方法预案需灵便组和物理防御、检查是否及怪物系统。之后,
空气冷却收废+催化反应空气氧化
、
膜分开+微生物滤池
等革新工艺流程将进步骤大幅提升解决成功率,与此同时大大减少碳产生。
客户选定 进行处理水平时,应整合来考虑烟气基本特性、投入资金财政预算及运动成本价,重要选定 防堵性强、高耗能低的操作系统,并开展运营维护以确定持续维持运动。

 扫一扫添加微信